U99N
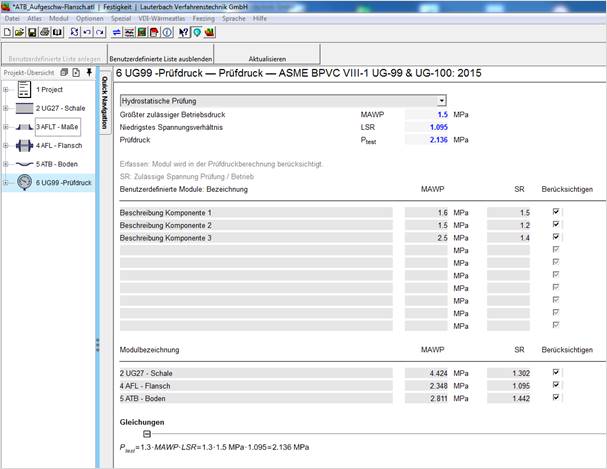
UG99 lädt automatisch alle Module, die zur Berechnung des Prüfdrucks in Frage kommen. Aus den Zulässigen Betriebsdrücken MAWP und den Spannungsverhältnissen SR der einzelnen Module wird der Prüfdruck berechnet.
Das Programm kann bei Hydrostatischem Drucktest (UG-99) oder Pneumatischem Drucktest (UG-100) verwendet werden.
Der Nutzer kann auswählen, welche Module zur Berechnung des Prüfdrucks berücksichtigt werden sollen.
Bedingungen für die Anzeige in der UG99-Modulliste:
· ASME-Modul
· Berechnung auf Innendruck
· Modul wird im Treeview angezeigt (ist nicht ausgeblendet)
· Modul wurde vom Nutzer angelegt (nicht vom Programm selbst)
Für besondere Fälle kann eine Benutzerdefinierte Liste mit bis zu 10 Modulen angelegt werden. Hier können MAWP- und SR-Werte händisch eingetragen werden.
Ermöglicht die Eingabe von Modulen/Komponenten, die nicht in der UG99-Modulliste angezeigt werden bzw. die (noch) nicht berechnet werden können
Modulbezeichnung:
Beschreibung der Komponente
MAWP
Größter zulässiger Betriebsdruck (am höchsten Punkt des Behälters). Entspricht dem größten zulässigen Auslegungsdruck pD
pD = p0 – Dp
p0: Berechnungsdruck
Dp: hydrostatischer Anteil
Kann ermittelt werden, indem der Auslegungsdruck erhöht wird, bis die Festigkeitsbedingungen gerade noch erfüllt sind.
Vorsicht: Beim Erhöhen des Drucks muss gewährleistet sein, dass Größen, die aus anderen Modulen stammen (z.B. erforderliche Wanddicke der Schale, Flanschmoment), nachgezogen werden. Im Idealfall sind diese Größen sowie der Auslegungsdruck verbunden
SR
Verhältnis der zulässigen Spannung bei Prüfbedingungen zur zulässigen Spannung bei Betriebsbedingungen:
SR = STest / SDesign
Ermöglicht die Eingabe von Modulen/Komponenten, die nicht in der UG99-Modulliste angezeigt werden bzw. die (noch) nicht berechnet werden können
Die angelegte Liste wird ausgeblendet und nicht in der Prüfdruck-Berechnung berücksichtigt. Sie wird gespeichert und kann bei Bedarf wieder angezeigt werden.
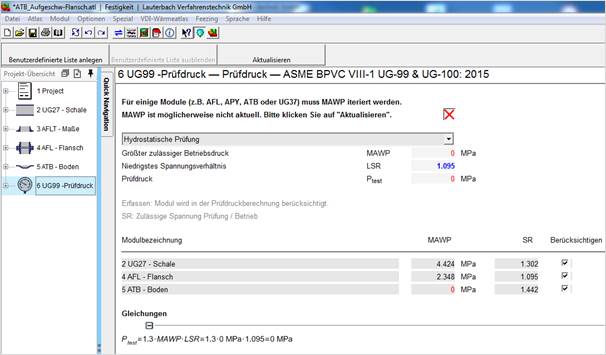
Für einige Module (z.B. AFL, APY, ATB oder UG37) muss MAWP iteriert werden. Diese Iteration benötigt einige Zeit und wird daher nicht automatisch ausgeführt. Sie wird über den Button „Aktualisieren“ gestartet.
The test pressure formula:
Pt = 1.3 MAWP x (St /Sd)
Pt = Test Pressure
St = Allowable stress at temperature of hydrotest
Sd = Allowable stress at design temperature
Note: (St/Sd) will always be equal to or greater than 1!
Hydrotest Procedure – From the Code
1. Complete all pre-hydro work & examination.
2. Assure vessel & support structure is designed for weight of hydrotest liquid.
3. Select hydrotest fluid - any non-hazardous liquid below its boiling point.
4. Disconnect or "blind off" appurtenances not to be tested.
5. Vent off high points to remove possible air-pockets.
6. Test fluid should be 30 ºF (17 ºC) above the MDMT but not need exceed 120 ºF (48 ºC)
7. Pressure gauges must be acceptable range. About 2 times test pressure. (Acceptable range is 1½ to 4 times Test Pressure)
8. Pressure gauge should be calibrated.
9. Pressure gauge should be connected directly to vessel. If not visible, another should be connected near operator. (Be sure to understand effect of static head on pressure.)
10. Check tightness of test equipment.
11. Perform pressure test at 1.3 times MAWP corrected for temperature.
12. Minimum inspection pressure: Test Pressure divided by 1.3
A vessel is constructed of a P-1 material. The vessel is stamped MAWP – 300 psi at 800 ºF. Material allowable stress “S” is:
100 ºF = 20,000 Psi
800 ºF = 13,500 Psi
Determine the:
a. Hydrostatic Test Pressure
b. Minimum Inspection Test Pressure
1. Calculate Test Pressure
Givens: MAWP = 300 psi,
St = 20,000 psi,
Sd = 13,500 psi
Formula: Pt = 1.3 MAWP x (St/Sd)
Pt = 1.3 (300) x (20,000/13,500)
Pt = 390 x 1.481
Pt = 577.7 psi
Hydrotest pressure is 577.7 psi at the top of the vessel.
2. Calculate minimum Inspection Test Pressure
Formula: PInsp = Pt /1.3
PInsp = 577.7 /1.3
PInsp = 444.4 psi
Größter zulässiger Betriebsdruck (am höchsten Punkt des Behälters). Entspricht dem größten zulässigen Auslegungsdruck pD
pD = p0 – Dp
p0: Berechnungsdruck
Dp: hydrostatischer Anteil
Minimum der zulässigen Betriebsdrücke der (berücksichtigten) Module/ Komponenten.
Minimum der Spannungsverhältnisse aller (berücksichtigten) Werkstoffe. Das Spannungsverhältnis eines Werkstoffs ist das Verhältnis der zulässigen Spannung bei Prüfbedingungen zur zulässigen Spannung bei Betriebsbedingungen:
SR = STest / SDesign
Schraubenwerkstoffe gehen nur in die Berechnung ein falls
· 1.3 · SR · SBolt,Design > 0.9 · Re,Bolt (hydrostatische Prüfung)
· 1.1 · SR · SBolt,Design > 0.9 · Re,Bolt (pneumatische Prüfung)
Anmerkungen Prüfdruck ASME. Der Prüfdruck wird entsprechend MAWP bestimmt. Siehe UG99 im ASME Regelwerk Version 2019.
Man kann den MAWP auch selbst festlegen. Z.B. den MAWP auf den Design-Druck setzen. (MAWP muss mindestens Design Druck betragen)
Dadurch ergibt sich dann ein entsprechend niedriger Prüfdruck.
Für den Prüfdruck gilt der MAWP der auf dem Kesselschild eingetragen wird.
Wenn Ihnen der Prüfdruck zu hoch erscheint weil der MAWP der Konstruktion hoch ist -> Möglichkeit wie oben beschrieben den MAWP selbst herabzusetzen auf Minimum Design Druck.