Modul B8
Tafel 1 — Dichtungen für
Standardflansche
PN- Reihen |
Class 1) |
Dichtungstyp |
Erforderliche Schraubenfestig- keitskategorie (siehe Tafel 2) |
|
|
2,5 bis 16 |
– |
— Weichstoff-Flachdichtung mit oder ohne Ummantelung |
Geringe Festigkeit |
|
|
25 |
150 |
— Weichstoff-Flachdichtung mit oder ohne Ummantelung |
Geringe Festigkeit |
|
|
— Spiral-Metalldichtung mit Füllstoff — Ummantelte Wellmetalldichtung mit Füllstoff — Wellmetalldichtung mit oder ohne Füllstoff |
Mittlere Festigkeit |
|||
|
40 |
— Weichstoff-Flachdichtung mit Ummantelung |
Geringe Festigkeit |
||
|
— Spiral-Metalldichtung mit Füllstoff — Ummantelte Wellmetalldichtung mit Füllstoff — Wellmetalldichtung mit oder ohne Füllstoff |
Mittlere Festigkeit |
|||
|
— Ummantelte Metall-Flachdichtung mit Füllstoff — Metall-Kammprofil- oder -Flachdichtung |
Hohe Festigkeit |
|||
|
63 |
300 |
— Weichstoff-Flachdichtung mit Ummantelung |
Geringe Festigkeit |
|
|
— Spiral-Metalldichtung mit Füllstoff — Ummantelte Wellmetalldichtung mit Füllstoff — Wellmetalldichtung mit oder ohne Füllstoff |
Mittlere Festigkeit |
|||
|
— Ummantelte Metall-Flachdichtung mit Füllstoff — Metall-Kammprofil- oder -Flachdichtung — Metall-Runddichtung |
Hohe Festigkeit |
|||
|
100 |
600 |
— Weichstoff-Flachdichtung mit Ummantelung — Spiral-Metalldichtung mit Füllstoff — Ummantelte Wellmetalldichtung mit Füllstoff — Wellmetalldichtung mit oder ohne Füllstoff |
Mittlere Festigkeit |
|
|
— Ummantelte Metallflachdichtung mit Füllstoff — Metall-Kammprofil- oder -Flachdichtung — Metall-Runddichtung |
Hohe Festigkeit |
|||
|
Die PN- bzw. Class-Angaben in dieser Tabelle beschränken sich auf die in den EN-Normen für Stahlflansche aufgeführten Flansche bis PN 100 bzw. Class 600. |
||||
Tafel 2 — Schraubenfestigkeitskategorien
|
Geringe Festigkeit |
Mittlere Festigkeit |
Hohe Festigkeit |
|
|
Rp,Schraube / Rp,Flansch |
≥ 1 |
≥ 1,4 |
≥ 2,5 |
Tafel 3 — Auswahl der Werkstoffkombinationen von Schrauben und Muttern mit geeigneten Temperaturbereichen
|
Tafel 3 — Auswahl der Werkstoffkombinationen von Schrauben und Muttern mit geeigneten Temperaturbereichen a |
|||||
|
Werkstoffbezeichnung Kurzname/Festigkeitsklasse - Kurzzeichen |
|||||
|
Zeilen- |
PNg/Classh |
Geeigneter °C |
Schraubene |
Mutterne |
|
|
1 |
PN 40 / Cl. 300 |
-10 bis 300 |
5.6 |
5-2d |
|
|
2 |
PN 40 / 01. 300 |
-10 bis 300i |
8.8i |
8 |
|
|
3 |
alle |
-65 bis 400b |
25CrMo4 - KG |
25CrMo4 - KG |
|
|
4 |
alle |
-40 bis 500bi |
42CrMo4 - GC |
42CrMo4 - GC |
|
|
5 |
alle |
-10 bis 400 |
C35E+QT - YK |
C35E+QT - YK C35E+N - Y |
|
|
6 |
alle |
-10 bis 400 |
35B2 - YB |
C35E+QT - YK C35E+N - Y |
|
|
7 |
alle |
-10 bis 500b |
21 CrMoV5-7 - GA |
25CrMo4 - KG |
|
|
8 |
allec |
-10 bis 500b |
21 CrMoV5-7 - GA |
21 CrMoV5-7 - GA |
|
|
9 |
alle |
-120 bis RTc |
X12Ni5 - KB |
X12Ni5 - KB |
|
|
10 |
allec |
-10 bis 500b |
X22CrMoV12-1 - VJ |
X22CrMoV12-1 – V j |
|
|
11 |
allec |
-196 bis 650b |
X6NiCrTiMoVB25-15-2 - SD |
X6NiCrTiMoVB25-15-2 - SD |
|
|
12 |
PN 40 / Cl. 300 |
-196 bis 400 |
A2-50; A3-50 |
A2-50; A3-50 |
|
|
13 |
PN 100 / Cl. 600 |
-196 bis 400 |
A2-70; A3-70k |
A2-70; A3-70k |
|
|
14 |
PN 40d / Cl. 300 |
-60f bis 400 |
A4-50; A5-50 |
A4-50; A5-50 |
|
|
15 |
PN 100 / Cl. 600 |
-60f bis 400 |
A4-50; A5-70k |
A4-50; A5-70k |
|
|
16 |
PN 100 / Cl. 600 |
-60f bis 400 |
A8-70k |
A8-70k |
|
|
a |
Für geeignete Werkstoff-Kombination Schraubenwerkstoffverbindung zu Flanschwerkstoff siehe Abschnitt 8.2. |
||||
|
b |
Bei Anwendung im Zeitstandbereich sind gesonderte Betrachtungen erforderlich und mit der zuständigen Stelle abzustimmen. |
||||
|
c |
Für den kurzzeitigen Betrieb bei höheren Temperaturen gilt AD 2000-Merkblatt W 10, Tafel 3a. |
||||
|
d |
Die Verwendung von Automatenstahl ist unzulässig. |
||||
|
e |
Ausgangswerkstoff muss AD 2000-Merkblatt W 7/1 oder W 7/2 entsprechen. |
||||
|
f |
- 196 °C für Gewindebolzen. |
||||
|
g |
PN-Reihen nach DIN EN 1092-1. |
||||
|
h |
Class-Reihen nach DIN EN 1759-1. |
||||
|
i |
Bei Einsatz über 50 °C ist der Nachweis der Warmstreckgrenze entsprechend AD 2000-Merkblatt 7/1 zu erbringen. |
||||
|
j |
Kurzzeichen V für Werkstoff X22CrMoV12-1--QT1 nach DIN EN 10269 mit Rp0,2 ≥ 600 MPa. |
||||
|
k |
Für Schrauben ≤ M 39 oder 1 1/2". |
||||
Bei nach vorstehendem Berechnungsgang berechneten festen Flanschen kann, insbesondere bei größeren Durchmessern, die Neigung des Flanschblattes γ so groß werden, dass Undichtwerden auftritt.
es ist in Betracht zu ziehen, dass die verschiedenen Dichtungsarten und -werkstoffe große Unterschiede in ihrer Eignung zeigen, auch bei wechselnden Flanschblattneigungen dichte Flanschverbindungen zu ermöglichen.
Die zulässige Kompressibilität bzw. plastische Verformbarkeit gibt in Verbindung mit der Geometrie ein Maß: für den zulässigen Winkel im Einbauzustand an.
In den Erläuterungen zu dieser Norm sind Anhaltswerte für die zulässige Flanschblattneigung zweier Flansche im Einbauzustand, in Abhängigkeit von den Dichtungsformen angegeben.
Bei Flanschblattneigungen über 1° ist die Biegung der Schrauben zu beachten.
Die Flanschblattneigung infolge des Stülpmomentes im Einbauzustand nach Abschnitt 5.1 berechnet sich zu:
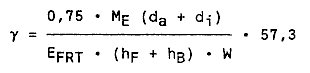
Bei Flanschen mit kegeligem Ansatz ist W=WA nach Gleichung (31) auch für alle Durchmesser di > 1050 zu berechnen. Ferner gilt:
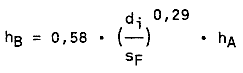
Für Aufschweißflansche, bei denen das Rohr oder der Mantel ohne kegeligen Übergang an das Flanschblatt anschließt, ist
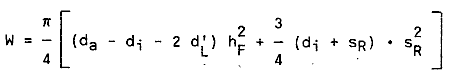
und es gilt:
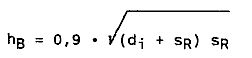
Bei Losflanschen gilt W nach Gleichung (39) und hB = 0
Das AD Merkblatt B 8 empfiehlt zwar "...bei Weichstoffdichtungen und Metallweichstoffdichtungen die Flanschblattneigung F in der Größenordnung von etwa 0,5 bis 1° zu begrenzen...", gibt aber nicht an, wie diese Flanschblattneigung ermittelt werden soll.
Der Entwurf der DIN 2505 vom November 1972 gibt zwar eine Formel für die Blattflanschneigungen an, stellt aber gleichzeitig in der Fußnote fest, "die Gleichungen zur Berechnung der Flanschblattneigung sind aufgrund zahlreicher Versuche aufgestellt. Ihre Bewährung in der Praxis muss beobachtet werden". Man kann abschließend sagen, dass eine Blattflanschneigungsberechnung nur dann einen Sinn hat, wenn mit tatsächlichen und nicht mit erforderlichen Lasten, so wie in den deutschen Vorschriften angegeben, gerechnet wird. Es ist sicherlich kein eleganter Weg, empirische Formeln anzugeben und diese dann mit der Praxis zu vergleichen. Wegen der Vielfalt der Flanschkonstruktionen, die in der Praxis vorkommen, ist übrigens dieser Weg zum Scheitern verurteilt. Die Blattflanschneigung lässt sich nur dann sauber bei allen Lastfällen ermitteln, wenn die Verformungsrechnung, so wie sie vorgestellt wird, durchgeführt wird.
Mit der Verformungsberechnung hängt auch die Konstruktion des sogenannten "Verspannungsschaubildes" zusammen. Sowohl die DIN Vornormen vom Oktober 1964 als auch der Entwurf der DIN 2505 vom November 1972 und das Beiblatt behandeln zwar das Thema und geben auch für die Berechnung der einzelnen Federraten Beziehungen an, sie rechnen jedoch mit erforderlichen und nicht mit tatsächlichen Schraubenkräften und deshalb auch falsch.
Die Flanschberechnung nach ASME Code ermittelt Spannungen auf der höchstbeanspruchten Stelle und schreibt Grenzen vor, die nicht überschritten werden dürfen. Die Spannungen werden unter Berücksichtigung der Randlasten aus der Verformung des konischen Überganges und der angeschlossenen Schale mit Hilfe von graphisch dargestellten Hilfsgrößen ermittelt. Das lineare Werkstoffgesetz wird angenommen.
Die Schraubenkraft im Einbauzustand berechnet sich als Produkt der arithmetischen Mittel der minimalen und effektiven Schraubenfläche und der zulässigen Schraubenspannung. Die Schraubenkraft im Betriebszustand setzt sich aus der Innendruckkraft und der für die jeweilige Dichtung erforderlichen Dichtkraft zusammen.
Die Ermittlung der entsprechenden Schnittgrößen erfolgt mit der Hilfe der Stufenkörpermethode. Die Veränderung der Schraubenkraft während der Laständerung und nach der Kraftüberlagerung durch die Innendruckbelastung wird nicht ermittelt. Deswegen wird wiederum mit fiktiven Schraubenbelastungen operiert, die in der wirklichen Flanschverbindung nicht vorhanden sein können.
Trotzdem ist die Berechnungsmethode der Flansch-Flansch-Verbindung nach dem ASME-Code logischer und zuverlässiger als die nach den deutschen Vorschriften. Sie liefert generell größere Blattflanschhöhen und ist vor allen Dingen bei großen Flanschen über NW 1000 überlegen.
Es ist möglich, eine Ermüdungsbetrachtung anzuschließen, sowie auch eine Spannungsanalyse an anderen Flanschschnitten durchzuführen. Die ASME-Vorschrift vergisst übrigens genauso wie die deutschen Vorschriften die ganz unterschiedlichen Verhältnisse an einer Flansch-Deckel-Verbindung, wo die relativ große Deckelneigung infolge des Innendruckes eine starke Abnahme der Schraubenkraft und dann selbstverständlich auch der Dichtkraft zur Folge hat. Dazu kommt noch die Klaffung des Deckels im Bereich der Dichtung, die für die Dichtheit einiger Dichtungen von entscheidender Bedeutung ist.
Noch kompliziertere Verformungsverhältnisse findet man bei einer Flanschverbindung, die aus einem Flansch und einer Rohrplatte, oder aus zwei Flanschen und einer eingeklemmten Rohrplatte besteht. In diesen Fällen ist eine Verformungsberechnung sehr umfangreich und wird nur selten durchgeführt. Die Erfahrung muss dann notgedrungen einen klaren rechnerischen Dichtigkeitsnachweis ersetzen.
Aus: "M. Podhorsky, H.Krips Wärmetauscher – Aktuelle Probleme der Konstruktion und Berechnung, FDBR Fachbuchreihe Band 5"
von Theo von Reth, Mannheim
Bei Rechteckflanschen an Druckbehältern ist zwischen Hersteller und Überwacher eine Vereinbarung über die Berechnung notwendig, zu der der vorliegende Beitrag Anregung geben soll.
Das Widerstandsmoment eines runden Flansches setzt sich zusammen aus dem der Torsion entgegenwirkenden Widerstandsmoment des Flanschrandes und dem der Biegung entgegenwirkenden Widerstandsmoment des Flanschhalses. Bei den üblichen Konstruktionen ist das Widerstandsmoment des Flanschrandes wesentlich größer als das des Flanschhalses. Dies erklärt auch, weshalb ein Losflansch nur wenig dicker sein muss als ein Aufschweißflansch gleichen Durchmessers.
Bei einem Rechteckflansch ist das Widerstandsmoment des Flanschrandes in der Mitte der langen Rechteckseite vernachlässigbar klein. Durch das auftretende Drehmoment, hervorgerufen durch den Innendruck und die diesem entgegenwirkende Schraubenkraft, erfährt der Flanschrand eine Beanspruchung auf Torsion. Mit zunehmender Entfernung des Kraftangriffes von der Einspannung wird die plastische Verformung so groß, dass die Dichtung nicht mehr anliegt. An dieser Stelle muss deshalb das Widerstandsmoment des Flanschhalses so groß sein, dass die Verformung des Flansches nicht größer wird als es zum Dichthalten erforderlich ist. Bei höheren Drücken ergeben sich damit Wanddicken, die zu nicht praktikablen Konstruktionen führen.
Bei Verwendung durchgehender Dichtungen tritt kein Verwinden des Flansches ein, sie sind aber für niedrige Drücke geeignet. Oberhalb etwa 6 atü wird aber die zu ihrer Vorverformung notwendige Kraft so groß, dass andere Lösungen zu suchen sind. Man könnte den Flanschrand auf der Außenseite mit einer Leiste versehen, die etwa so dick ist wie die Dichtung. Dadurch wäre sichergestellt, dass er sich nicht mehr verdrehen kann. Andererseits wird aber die Schraubenkraft im Verhältnis der Hebelarme erhöht, d.h. praktisch etwa verdoppelt. Die Konstruktion würde Schraubendurchmesser erfordern, die sich bei höheren Drücken auf der zur Verfügung stehenden Fläche nicht mehr unterbringen ließen.
Ein Weg zur Erhöhung des Widerstandsmomentes des Flanschhalses ist das Aufschweißen von Trägern auf der Innenseite des Flansches oder das Einschweißen von Rippen zwischen Flanschrand und Behälterwandung. Hierdurch treten aber zusätzliche Spannungsspitzen auf, deren Berechnung einen Zeitaufwand erfordert, der in keinem wirtschaftlich vertretbaren Verhältnis zur Konstruktion des Behälterteiles steht. Auch das Einschweißen von Zugankern, die in einem Winkel von 90° der Schraubenkraft entgegenwirken, ist problematisch, da die Längenänderung des Zugankers genau die gleiche sein muss wie die Längenänderung der Schrauben.
Als einfachste Lösung bietet sich an Rechteckflansche metallisch auf dem Gegenflansch oder der Rohrplatte aufliegen zu lassen und die Dichtung in einer Nut unterzubringen. (z.B. O-Ringe); bei höheren Temperaturen kann die "Metall-O-Ring-Dichtung" eingesetzt werden, die sich in der amerikanischen Raumfahrt und in der Kerntechnik bewährt hat.
Bei dieser Konstruktion wird der Flanschhals lediglich auf Zug beansprucht und im Flanschrand tritt keine Verdrehung, sondern reine Biegung auf. Dies bedeutet wesentlich geringerer Wanddicken als bei einem auf Verdrehung beanspruchten Flansch. Die Schraubenkräfte bleiben ebenfalls etwas kleiner, da die Vorverformung für die vorgeschlagenen Dichtungen kleiner ist als bei den üblichen Flachdichtungen. Ein weiterer Vorteil tritt bei Wärmeaustauschern auf, da in diesem Fall durch den festaufliegenden Flansch der Durchbiegung der Rohrplatte entgegengewirkt wird.
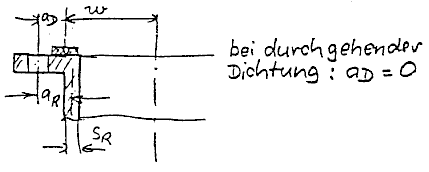
Zur Berechnung der Dicke des Flanschrandes kann bei dieser Konstruktion die nachstehende Gleichung dienen. Die Bezeichnungen sind der DIN 2505 entnommen.
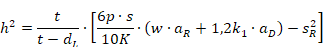
t = Entfernung zwischen den Schrauben
w = Entfernung von Mitte Dichtung bis zur Mittellinie des Flansches (auf kleine Seite des Rechtecks bezogen)
p = Druck in bar
Techn. Überwach. 8 (1967) Nr. 12 Dezember