Modul S2 (AD 2000 S2)
In diesem Abschnitt des Merkblatts werden die Vergleichsspannungsschwingbreite und die Vergleichsmittelspannung bei ein- (Abschnitt 5.1) und mehrachsiger (Abschnitt 5.2) Wechselbeanspruchung berechnet.
Bei einachsiger Beanspruchung ist die Vergleichsspannungsschwingbreite 2 σva nach der Tresca-Hypothese
|
(1) |
2 σa = (σ MAX − σMIN ) |
|
(3) |
σvM = 0.5 (σ MAX + σMIN ) |
mit der Maximalspannung σMAX, der Minimalspannung σMIN und dem Mittelwert σ vM.
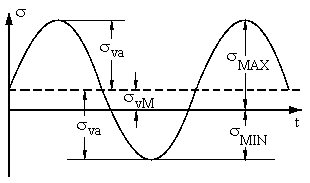
Fig. 1: Amplitude σva und Mittelspannung σvM einachsig
Aus den zeitlichen Verläufen der Hauptspannungen sind die Spannungsdifferenzen Δσ12, Δσ23, Δσ31, zu ermitteln
|
(4) |
Δσ12 = σ1 − σ2, Δσ23 = σ2 − σ3, Δσ31 = σ3 − σ1, |
Die Vergleichsspannungsschwingbreite ergibt sich zu
|
(5) |
2 σva = max[Δσ12 MAX − Δσ12 MIN , Δσ23 MAX − Δσ23 MIN, Δσ31 MAX − Δσ31 MIN ] |
wobei der Index MAX den größten und MIN den kleinsten Wert kennzeichnet. Die Vergleichsmittelspannung 2 σvM ergibt sich aus der Hauptspannungssumme Σσij für die maßgeblichen Spannungen σi und σj bei der Berechnung von σva. Dabei sind der Maximal- und Minimalwert von Σσij einzusetzen
|
(6a) |
Σσij = σi + σj |
|
(6b) |
2 σvM = Max(Σσij) + Min(Σσij) |
Bei mechanischer Belastung wird die Vergleichsspannungsschwingbreite mit einem Vergrößerungsfaktor multipliziert. Die pseudoelastische Vergleichsspannungsschwingbreite σ*vap beträgt
|
(7) |
2 σ*vap = 2 σvap ke |
Der Vergrößerungsfaktor kann nach (8) und (9) bestimmt werden
|
(8) |
ke = A1 (σvap / Rp0.2 T* −1)1/2 + 1 , |
für 1 < σvap/Rp0.2 T* < 1.5 |
|
(9) |
ke = A2 + A2 σvap / Rp0.2 T* , |
für σvap/Rp0.2 T* > 1.5 |
|
Werkstoffgruppe |
A1 |
A2 |
A3 |
|
Ferrit, Rm=800-1000 |
0,518 |
0,718 |
0,432 |
|
Austenit, Ferrit Rm<500 |
0,443 |
0,823 |
0,327 |
|
(10) |
2 σ*vaw = 2 σvaw kv |
|
(11) |
kv = 0,7 σvaw / ( 0,5 σvaw + 0,2 Rp0.2 T* ) |
Bei kombinierter Belastung sind die Spannungskomponenten aus mechanischer und thermischer Belastung linear zu überlagern. Die pseudoelastische Spannungsschwingbreite ergibt sich nach (12)
|
(12) |
2 σ*va = 2 σvap+w ke |
Die zulässige Spannungsschwingbreite für ungeschweißte Bauteilbereiche ergibt sich zu
|
(13) |
2 σa zul = 2 σa fo fd fM fT* |
Die zulässige Referenzschwingbreite 2 σa für ungekerbte, polierte Probestäbe aus ferritischen und austenitischen Walz- und Schmiedstählen bei Raumtemperatur und reiner Wechselbeanspruchung (Mittelspannung = 0) beträgt für Rm < 1000 N/mm2 und 102 <= N <= 2. 106
|
(14) |
2 σa = 4. 104 / √ N + 0,55 Rm − 10 |
für (Rm < 1000 N/mm2) und (102 ≤ N ≤ 2.106) |
|
(15) |
fo = Fo(0,4343 ln N − 2)/4.301 |
für N ≤106 |
|
|
fo = Fo , |
für N ≥ 106 |
||
|
fo = 1 , |
für Rz < 6 µm |
||
|
(16) |
Fo = 1 − 0,056 (ln Rz)0,64 ln Rm + 0,289 (ln Rz)0,53 |
||
Richtwerte für Oberflächen-Rauhtiefen:
|
Oberflächenzustand |
Gewalzt oder stranggepresst |
Mechanisch bearbeitet |
Kerbfrei geschliffen |
|
Rz [µm] |
200 |
50 |
10 |
|
(17) |
fd = Fd(0,4343 ln N − 2)/4.301 |
für N ≤ 2. 106 |
|
fd = Fd, |
für N ≥ 106 |
|
|
(18) |
Fd = (25 / s)1/Z , mit Z= 10 , |
für s < 150 mm |
|
Fd =0.84 |
für s > 150 mm |
Für Schmiedestücke ist als Wanddicke der maßgebliche Wärmebehandlungsdurchmesser nach DIN 17243 einzusetzen (s. 8 Maßgeblicher Wärmebehandlungsdurchmesser nach EN 10222-1, Anh. B)
(7.1.4a) elastischer Bereich: 2 σva < Rp0.2 T*
|
(19) |
fM = [ 1 − M(2+M) σvM / ( σa +M σa) ] 1/2, |
für −Rp0.2 T* ≤ σvM ≤ σa /(1+M) |
|
(20) |
fM = ( 1+M/3)/(1+M) − M σvM /(3 σa) , |
für σa /(1+M) ≤ σvM ≤ Rp0.2 T* |
|
(21) |
M =0,00035 Rm −0,1 |
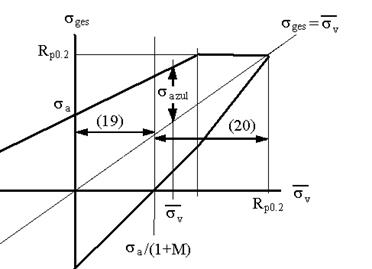
Fig. 2: Schwingbreite als Funktion der Mittelspannung nach Smith
(7.1.4b) Teilplastischer Bereich
Für Rp0.2 T* < 2 σva < 2 Rp0.2 T* oder wenn die größte absolute Hauptspannungsdifferenz die Streckgrenze übersteigt:
|
(22) |
Dσv = max[|Δσ12| , |Δσ23| , |Δσ31| ] > Rp0.2 T* |
wird die reduzierte Vergleichsspannung in (19) und (20) eingesetzt :
|
(23) |
σv red = Rp0.2 T* − σva |
mit der Bedingung |σv red| <| σvM |.
Anmerkung: Im vollplastischen Bereich wird die Vergleichsspannung nach Abschnitt 6.1 reduziert und die Mittelspannung wird Null gesetzt.
Die zulässige Spannungsschwingbreite für geschweißte Bauteilbereiche ergibt sich zu
|
(26) |
2 σa zul = 2 σa fd fT* |
Die Referenzspannung 2 σa beträgt
|
(27) |
2 σa = ( B1 / N )1/3 |
Der Faktor B1 hängt von der Schweißnahtklasse ab (K0 bis K3 in 7 Tabelle 5 – AD 2000 S2 Tabelle 5).
(7.2.6) Für den Korrekturfaktor fd wird in Formel (18) Z = 4 gesetzt und fd auf Fd = 0.64 begrenzt. Für den Temperaturfaktor fT* gelten Formeln (24) und (25).
(7.2.7) Bei spannungsarmgeglühten Bauteilen mit N ≥ 2. 106 erhöht sich die Schwingfestigkeit
|
(28) |
2 σa zul = 2 σa fd fT* Max{1; 1,3 fM } |
Die zulässige Lastspielzahl Nzul beträgt
|
(29) |
Nzul = 16 108 /( 2 σa* −0,55 Rm + 10 )2 |
wobei sich die Referenzschwingbreite σa* aus der vorhandenen Spannungsschwingbreite σva
analog (13) ergibt
|
(30) |
2 σa* = 2 σva /( fo fd fM fT* ) |
Da die Korrekturfaktoren von der Lastspielzahl N abhängen, muss die Lösung iterativ bestimmt werden.
Falls die Referenzschwingbreite kleiner ist als die Dauerfestigkeit 2 σa* < 2 σva für N > 2 106 liegt Dauerfestigkeit vor.
Die zulässige Lastspielzahl Nzul
|
(31) |
Nzul = B1 /( 2 σa* )3 |
wobei sich die Referenzschwingbreite σa* aus der vorhandenen Spannungsschwingbreite σva analog (13) ergibt
|
(32) |
2 σa* = 2 σva /( fd fT* ) |
Der Faktor B1 hängt von der Schweißnahtklasse ab (K0 bis K3 in 7 Tabelle 5 – AD 2000 S2 Tabelle 5 ). Da die Korrekturfaktoren von der Lastspielzahl N abhängen, muss die Lösung iterativ bestimmt werden. Bei spannungsarmgeglühten Bauteilen gilt analog zu 7.2.7
|
(33) |
2 σa* = 2 σva /( fd fT* fM*) |
|
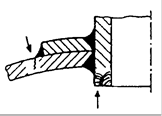
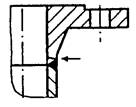
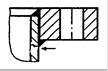
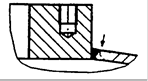
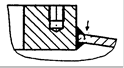
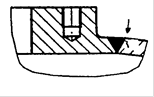
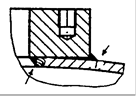
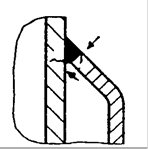
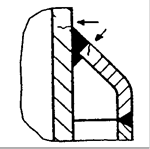
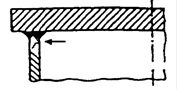
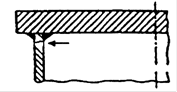
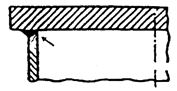
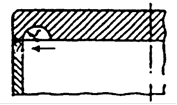
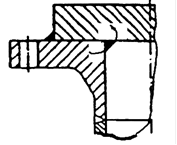
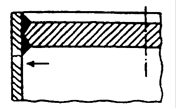
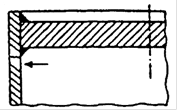
Tafel 5. Beispiele von Schweißverbindungen mit den zugeordneten Nahtklassen K 1, K 2 und K 3, abhängig von der Art des Spannungsnachweises (eingezeichnete Rissverläufe beispielhaft) |
|||||
|
lfd. Nr. |
Darstellung |
Beschreibung |
Voraussetzung |
Nahtklasse für Spannungs- Nachweis 1 o. 2 |
|
|
1 |
2 |
||||
|
1. Zylindrische und kegelförmige Mäntel, gewölbte Böden |
|||||
|
1.1 |
|
Längs- oder Rundnaht bei gleichen Wanddicken |
beidseitig geschweißt |
K1 |
K1 |
|
1.2 |
|
einseitig geschweißt mit Gegennaht |
K2 |
K1 |
|
|
1.3 |
|
einseitig geschweißt ohne Gegennaht |
K1 |
K2 |
|
|
1.4 |
|
Längs- oder Rundnaht bei ungleichen Wanddicken |
beidseitig geschweißt |
K2 1) |
K1 |
|
1.5 |
|
K3 |
K1 |
||
|
1.6 |
|
K1 1) |
K1 |
||
|
1.7 |
|
beidseitig geschweißt, Kantenversatz innen und außen gleich |
K1 |
K1 |
|
|
1.8 |
|
K2 |
K1 |
||
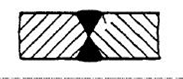
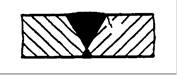
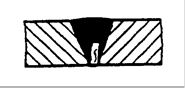
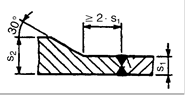
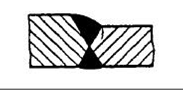
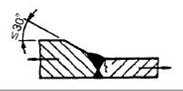
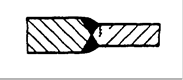
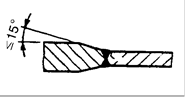
 1 Zulässige Wanddickenverhältnisse und zulässiger Versatz siehe AD-Merkblatt HP 5/1. Es gelten die
Werte für Längsnähte.
|
Tafel 5. Beispiele von Schweißverbindungen mit den zugeordneten Nahtklassen K 1, K 2 und K 3, abhängig von der Art des Spannungsnachweises (eingezeichnete Rissverläufe beispielhaft) |
||||||||
|
lfd. Nr. |
Darstellung |
Beschreibung |
Voraussetzung |
Nahtklasse für Spannungs- Nachweis 1 o. 2 |
||||
|
1 |
2 |
|||||||
|
1.9 |
|
|
|
- |
K1 |
|||
|
1.10 |
|
Kegelanschlussnaht |
beidseitig geschweißt oder einseitig geschweißt mit Gegennaht |
- |
K1 |
|||
|
1.11 |
einseitig geschweißt ohne Gegennaht |
- |
K3 |
|||||
|
1.12 |
|
Bodenanschlussnaht bei gewölbten Böden mit zylindrischen Bordhöhen nach AD-Merkblatt B 3 |
Spannungsnachweis 2: Beschreibung der Schweißverbindungen, Voraussetzungen und zugeordnete Nahtklassen siehe Beispiel lfd. Nr. 1.1 bis 1.9 |
|||||
|
2. Stutzeneinschweißungen |
||||||||
|
2.1 |
|
Stutzen durchgesteckt oder eingesetzt |
beidseitig durchgeschweißt oder einseitig durchgeschweißt mit Gegennaht |
- |
K1 |
|||
|
2.2 |
einseitig durch- geschweißt ohne Gegennaht |
- |
K2 |
|||||
|
2.3 |
|
Stutzen durchgesteckt (in der Darstellung: linke Ausführung) |
beidseitig, aber nicht durchgeschweißt |
- |
K2 |
|||
|
2.4 |
Stutzen eingesetzt (in der Darstellung: rechte Ausführung) |
- |
K3 |
|||||
|
2.5 |
|
Stutzen aufgesetzt |
einseitig durchgeschweißt (ohne Restspalt), Stutzen ausgebohrt oder Wurzel überschliffen |
- |
K1 |
|||
|
2.6 |
|
|
einseitig durchgeschweißt, ohne Gegennaht oder ohne mechanische Bearbeitung der Wurzel |
- |
K2 |
|||
|
2.7 |
|
Stutzen mit scheibenförmiger Verstärkung Naht: am Außendurchmesser der Scheibe |
|
- |
K3 |
|||
|
2.8 |
Stutzen mit scheibenförmiger Verstärkung. Naht: Stutzeneinschweißung |
Verbindung Stutzenrohr mit Grundkörper und Verstärkungsscheibe durchgeschweißt |
- |
K1 |
||||
|
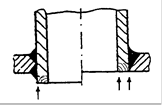
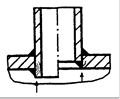
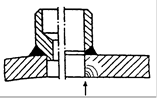
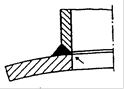
3. Flansche, Blockflansche und Schrauben |
||||||||
|
3.1 |
|
Vorschweißflansch |
beidseitig geschweißt oder einseitig durchgeschweißt mit Gegennaht |
- |
K 1 |
|||
|
3.2 |
einseitig durchgeschweißt ohne Gegennaht |
- |
K 2 |
|||||
|
3.3 |
|
Aufschweißflansch |
Nahtausführungen nach AD-Merkblatt B 8, Tafel 1 |
- |
K 2 |
|||
|
3.4 |
|
eingesetzter Blockflansch |
beidseitig durchgeschweißt oder einseitig durchgeschweißt mit Gegennaht |
- |
K 1 |
|||
|
3.5 |
|
|
beidseitig, aber nicht durchgeschweißt |
- |
K 2 |
|||
|
3.6 |
|
eingesetzter Blockflansch mit Schweißansatz |
beidseitig durchgeschweißt oder einseitig durchgeschweißt mit Gegennaht |
- |
K 1 |
|||
|
3.7 |
|
aufgesetzter Blockflansch, Naht am Innendurchmesser (in der Darstellung: linke Naht) |
|
- |
K 3 |
|||
|
aufgesetzter Blockflansch, Naht am Außendurchmesser (in der Darstellung: rechte Naht) |
- |
K 2 |
||||||
|
4. Doppelmantel-Anschlussnähte |
||||||||
|
4.1 |
|
Mit angeformter Krempe:
Die Bewertung gilt sowohl für die Innenbehälterwand als auch für die Verbindungsnaht selbst |
Einseitig durchgeschweißt |
- |
K 2 |
|||
|
4.2 |
|
Mit separater Krempe:
Die Bewertung gilt sowohl für die Innenbehälterwand als auch für die Verbindungsnaht zwischen Krempe und Behälterwand (Die Verbindungsnaht zwischen Krempe und Außenmantel wird nach lfd. Nr. 1.3 mit K 2 bewertet.) |
Beidseitig durchgeschweißt
Oder
Einseitig durchgeschweißt mit Gegennaht |
- |
K 1 |
|||
|
5. Anschlussschweißnähte ebener Böden |
||||||||
|
5.1 |
|
Aufgeschweißter Boden |
Beidseitig durchgeschweißt |
- |
K 1 |
|||
|
5.2 |
|
Beidseitig, aber nicht durchgeschweißt |
- |
K 2 |
||||
|
5.3 |
|
Einseitig geschweißt ohne Gegennaht |
- |
K 3 |
||||
|
5.4 |
|
Aufgeschweißter Boden mit Entlastungsnut |
Einseitig geschweißt, Nutabmessung entsprechend AD 2000-Merkblatt B 5, Tafel 1, Ausführungsform e |
- |
K 2 |
|||
|
5.5 |
|
Mit einem Auf- oder Vorschweißflansch verschweißter Boden |
Beidseitig mit Kehlnähten verschweißt |
- |
K 2 |
|||
|
5.6 |
|
Eingeschweißter Boden |
Beidseitig durchgeschweißt oder einseitig durchgeschweißt mit Gegennaht |
- |
K 1 |
|||
|
5.7 |
|
Beidseitig, aber nicht durchgeschweißt |
- |
K 2 |
||||
|
5.8 |
|
Einseitig geschweißt |
- |
K 3 |
||||
|
5.9 |
|
Partiell durchgeschweißter Boden |
Einseitig geschweißt |
- |
K 3 |
|||
|
5.10 |
|
Gekrempter, geschmiedeter oder gepresster Boden |
Krempenradius und Bordhöhe entsprechend AD 2000 Merkblatt B5, Tafel 1, Ausführungsform a und b. Beschreibung der Schweißverbindungen, Voraussetzungen und zugeordnerte Nahtklassen siehe Beispiele lf. Nr. 1.1 bis 1.3 |
|
|
|||
|
6. Anschweißteile, allgemein Voraussetzung: Äußerer Befund der Anschlussschweißnähte nach EN 25817, Bewertungsgruppe B, ausschließlich der Merkmale Nahtüberhöhung und –Unterschreitung sowie Ungleichschenkligkeit |
||||||||
|
6.1 |
|
Anschweißteile ohne Einleitung von wechselnden Zugkräften oder -momenten |
Beidseitig durchgeschweißt |
K1 |
- |
|||
|
6.2 |
Beidseitig mit Kehlnaht geschweißt |
K2 |
- |
|||||
|
6.3 |
|
Beidseitig durchgeschweißt |
K2 |
K12 |
||||
|
6.4 |
Beidseitig mit Kehlnaht geschweißt |
K3 |
K22 |
|||||
|
6.5 |
|
Verstärkungsblech, Futterblech mit Kehlnahtanschluss. Keine Einleitung von wechselnden Zusatzkräften oder - momenten |
s2 ≤ 1,5 · s1 r ≥ 2 · s2 |
K2 |
- |
|||
|
6.6 |
|
Anschweißteile mit Einleitung von wechselnden Zugkräften oder -momenten |
Beidseitig durchgeschweißt |
- |
K1 |
|||
|
6.7 |
Beidseitig aber nicht durchgeschweißt |
- |
K2 |
|||||
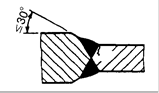

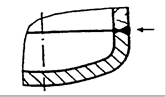
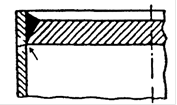
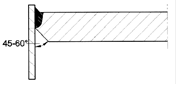
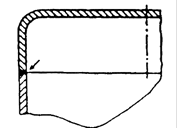
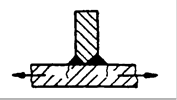
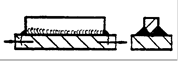
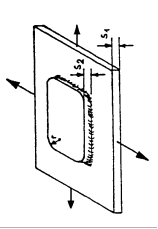
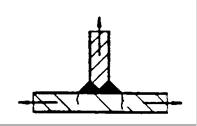
2 Die Bewertung bezieht sich auf die Rippenmitte. Für das Rippenende ist die Bewertung jeweils eine
Klasse schlechter.
|
Tafel 5. Beispiele von Schweißverbindungen mit den zugeordneten Nahtklassen K 1, K 2 und K 3, abhängig von der Art des Spannungsnachweises (eingezeichnete Rissverläufe beispielhaft) |
||||||||||
|
lfd. Nr. |
Darstellung |
Beschreibung |
Voraussetzung |
Nahtklasse für Spannungs- Nachweis 1 o. 2 |
||||||
|
1 |
2 |
|||||||||
|
7. Anschweißteile ohne Einleitung von wechselnden Zusatzkräften oder -momenten, Beispiele Voraussetzung: Äußerer Befund der Anschlussschweißnähte nach EN 25817, Bewertungsgruppe B, ausschließlich der Merkmale Nahtüberhöhung und -unterschreitung sowie Ungleichschenkligkeit |
||||||||||
|
7.1 |
|
Behälter mit Standzargenanschluss |
einseitig geschweißt |
K2 |
- |
|||||
|
7.2 |
|
Behälterwand mit Tragring |
beidseitig, aber nicht durchgeschweißt |
K2 |
- |
|||||
|
7.3 |
Behälterwand mit Versteifungsring (bei Beanspruchung durch äußeren Überdruck) |
K2 |
- |
|||||||
|
7.4 |
in Umfangsrichtung unterbrochen geschweißt |
K3 |
- |
|||||||
|
7.5 |
|
Behälterwand mit Tragpratze (mit und ohne Futterblech) |
einseitig geschweißt |
K2 |
- |
|||||
|
7.6 |
|
Behälterwand mit Fuß (mit und ohne Futterblech) |
einseitig geschweißt |
K2 |
- |
|||||
|
7.7 |
|
Behälterwand mit Tragzapfen (mit und ohne Futterblech) |
einseitig geschweißt |
K2 |
- |
|||||
|
7.8 |
|
Behälterwand mit Tragöse (mit und ohne Futterblech) |
einseitig geschweißt |
K2 |
- |
|||||
|
7.9 |
|
Behälterwand mit Traglasche |
Einseitig geschweißt |
K2 |
- |
|||||
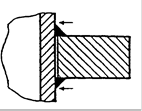
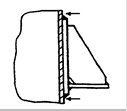
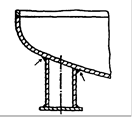
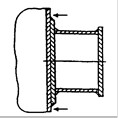
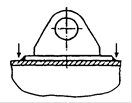
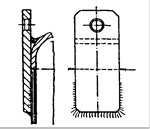
|
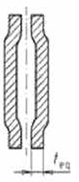
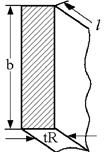
DIN EN 10222-1 Tabelle B1; Gleichwertige Dicke teq für Querschnitte abweichend von der maßgeblichen Querschnittsform |
|||||||||
|
Stäbe |
Scheiben |
Ringe |
Zylindrische Hohlprofile mit offenen Enden |
Zylindrische Hohlprofile, ein- oder beidseitig geschlossen |
Sonsti ge |
Dicke tR des maßgeblichen Rechteckquerschnitts |
|||
|
|
|
|
|
|
|
|
|
||
|
teq ≈1,5 tR |
teq ≈ 1,2 tR |
Teq ≈ tR |
h>teq, |
D1> 200mm teq ≈ tR |
200mm >D1 > 80 mm teq ≈ 0,85 tR |
D1 < 80 mm teq ≈ 0,75 tR |
teq ≈ 0,6 tR |
|
b >2 tR, l > 4 tR |
|
25 |
20 |
16 |
16 |
16 |
15 |
12 |
10 |
Nach Ver- einba rung s. 8.3.2 |
16 |
|
50 |
40 |
35 |
35 |
35 |
30 |
25 |
20 |
35 |
|
|
75 |
60 |
50 |
50 |
50 |
40 |
35 |
30 |
50 |
|
|
100 |
80 |
70 |
70 |
70 |
55 |
50 |
40 |
70 |
|
|
150 |
120 |
100 |
100 |
100 |
85 |
75 |
60 |
100 |
|
|
200 |
160 |
130 |
130 |
130 |
115 |
100 |
80 |
130 |
|
|
250 |
200 |
160 |
160 |
160 |
140 |
125 |
100 |
160 |
|
|
300 |
250 |
200 |
200 |
200 |
170 |
150 |
120 |
200 |
|
|
375 |
300 |
250 |
250 |
250 |
210 |
180 |
150 |
250 |
|
|
500 |
400 |
330 |
330 |
330 |
280 |
250 |
200 |
330 |
|
|
600 |
480 |
400 |
400 |
400 |
340 |
300 |
240 |
400 |
|
|
750 |
600 |
500 |
500 |
500 |
425 |
375 |
300 |
500 |
|
|
Beispiel, Zeile 1: Der Wärmebehandlungsdurchmesser
von teq = 25 mm bei einem Kreisprofil entspricht einem Rechteckprofil mit |
|||||||||


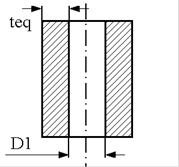
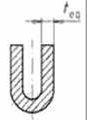
s. 7 Tabelle 5 – AD 2000 S2 Tabelle 5