ZIEH
Über das Kräftespiel in einer Flanschverbindung, wie es in den verschiedenen Betriebszuständen vorherrscht, kann man sich anhand ihres Verspannungsschaubildes eine Vorstellung machen. Dabei wird die Flanschverbindung als ein in einem Kräftefluss liegendes Federsystem aufgefasst, bestehend aus den Schrauben, den beiden Flanschen und der Dichtung.
|
Bild 3.50 Entwicklung des Verspannungsschaubildes für Rohrleitungsflanschverbindungen
a) Flanschverbindung ohne Dichtung und sehr steifen Flanschen. Somit alleinige Dehnung der Schrauben
b) Flanschverbindung ohne Dichtung mit Dehnung der Schrauben und Stauchung der Flansche
c) Flanschverbindung ohne Dichtung mit Schrauben und Flanschblättern als spannende Teile, Stauchung der Flansche vernachlässigt
d) Flanschverbindung mit Dichtung, in der die Schrauben sowie die Flanschblätter als spannende Teile und die Dichtung als verspanntes Teil wirken. Stauchung der Flansche vernachlässigt |
|

Im Verspannungsschaubild, in dem die Federkennlinien der in einem geschlossenen Kraftfluss liegenden spannenden und gespannten Teile einer Verbindung aufgetragen werden, sind auf der Abszisse die elastischen Formänderungen in Richtung der Rohrachse und auf der Ordinate die entsprechenden Kräfte aufgetragen, wobei auf der einen Seite üblicherweise die Kraftverformungsverhältnisse von Schrauben plus Flanschen und auf der anderen Seite dasjenige der Dichtung dargestellt ist (Bild 3.50). Da sich die Kräfte vom Einbauzustand über den Anfahrzustand bis zum Dauerbetrieb jeweils ändern, müssen die genannten Zustände im Einzelnen durch die entsprechenden Verspannungslinien erfasst werden.
|
Das Verspannungsschaubild stellt das Kräftespiel von spannenden und gespannten Teilen dar. |
Beim Anziehen der n-Schrauben mit der Kraft Fs erfährt jede Schraube (Bild 3.51 s. Durchfederung eines losen Flansches mit Bund) die Längung ΔS, die beiden Flansche biegen sich zwischen Schrauben- und Dichtungskreise um den Betrag 2·ΔFl durch, während die Dichtung um ΔD elastisch zusammengedrückt wird.
|
|

mit
Ls = Klemmlängen der Schrauben
ds = bei Dehnschrauben der Schaftdurchmesser ds
ds = bei Vollschaftschrauben der mittlere Gewindedurchmesser
|
|

Wenn bei Flanschen mit kegeligem Ansatz
hA > hF , dann h' = hA
Falls hA < hF, dann:

Bei Aufschweißbunden:

|
|

Bei Flanschen mit bis zum Außenrand tragender Flachdichtung bzw. bei satt aufliegenden Flanschblättern ist keine nennenswerte Durchbiegung zu erwarten.

Die elastische Rückfederung bei Flachdichtungen errechnet sich zu:
|
|

Bei It-Dichtungen ED » 1500 N/mm²
Bei Metall-Weichstoffdichtungen ED » 4000 N/mm²
Die Rückfederung bei metallischen Dichtungen kann im Vergleich zur Federung von Schrauben und Flanschen vernachlässigt werden.
Wird die Flanschverbindung in Betrieb genommen, so erfolgt einerseits durch die gleichmäßig angenommene Erwärmung der gesamten Verbindung auf die Temperatur eine Entlastung der Schraubenkraft auf:

sowie eine Änderung der Schraubenlängung auf

Andererseits ändert sich durch den wirksam werdenden Innendruck das Moment von:

in:

womit die Änderung der Durchfederung eines Flansches in:

verbunden ist

Die Schrauben müssen beim Einbau entsprechend der erforderlichen Vorpresskraft FDV der Dichtung mit der Schraubenkraft FS0 angezogen werden.
Wird der Innendruck p aufgegeben, ohne daß eine Temperaturänderung stattfindet, so bewirkt die Innendruckkraft Fp' daß die Schraubenkraft auf den Wert FS1, ansteigt und die Dichtungskraft auf FD1 abfällt. Das Steigungsmaß der Federungskennlinie von Schrauben und Flanschen ändert sich dabei im Verhältnis der äußeren Momente.
Tritt beim Anfahren ein Temperaturunterschied zwischen Schrauben und Flauschen entsprechend dem Dehnungsunterschied D WA auf, so erfolgt eine zusätzliche Verspannung der Verbindung, wobei die Schraubenkraft FS2, und die Dichtungskraft auf FD2 ansteigt. Das Steigungsmaß der Federungskennlinie wird dabei im Maß des sich mit der Temperatur ändernden Elastizitätsmoduls kleiner.
Üblicherweise ist die Dichtung bei Wärmeeinwirkung nicht imstande, die erhöhte Pressung aufzunehmen. Sie beginnt zu kriechen, wobei sich die Verbindung entspannt, bis nach einem Kriechweg von D D' die von der Dichtung ertragbare Kraft FD erreicht ist. Zugleich mit dem Kriechen der Dichtung findet aber auch eine Temperaturangleichung zwischen Schrauben und Flanschen auf einem Restwert D WB statt. Die Schraubenkraft erreicht dabei den Wert FS3.
Beim Anfahren, also Wegnahme des Druckes unter Betriebstemperatur, erhöht sich die Pressung an der Dichtung, was ein erneutes Kriechen zur Folge hat, bis die Schraubenkraft die Standkraft der Dichtung FD erreicht. Wird nun erneut der Innendruck aufgegeben, so folgt wieder eine Entspannung an der Dichtung auf FD4. Damit die Verbindung dicht bleibt, muss gefordert werden, dass die Dichtungskraft FD4 größer ist als die zum Dichthalten im Betrieb erforderliche Betriebsdichtungskraft FDB. Bei Weichdichtungen ist, um diesen Zustand zu erreichen, vielfach ein Nachziehen der Verbindung erforderlich.
Sollten in der Rohrleitung Zugkräfte vorhanden sein, dann erniedrigt sich die Dichtungskraft, und das Verspannungsschaubild ändert sich gemäß Bild 3.53.

Aus: Walter Wagner, Festigkeitsberechnungen im Apparate- und Rohrleitungsbau, 6. Aufl., Vogel, 2000
Tabelle A8. Richtwerte für den Anziehfaktor αA
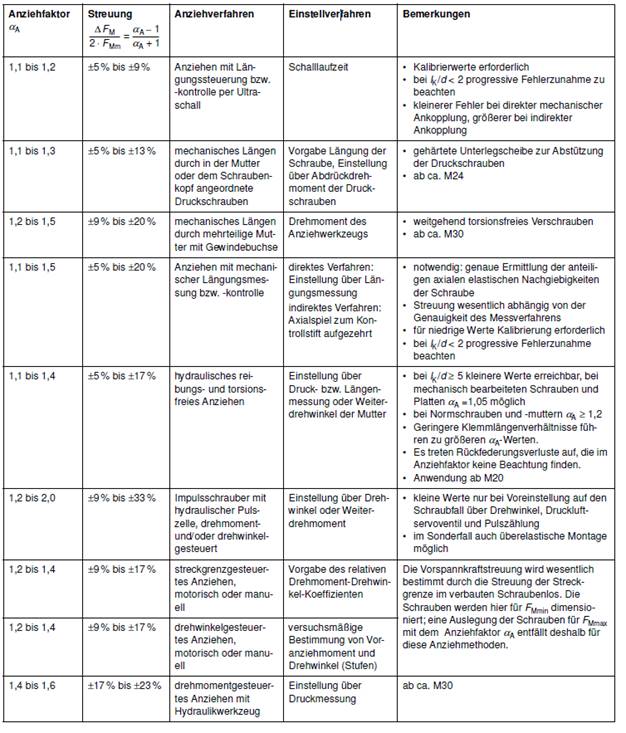
Tabelle A8. Richtwerte für den Anziehfaktor αA (Fortsetzung)
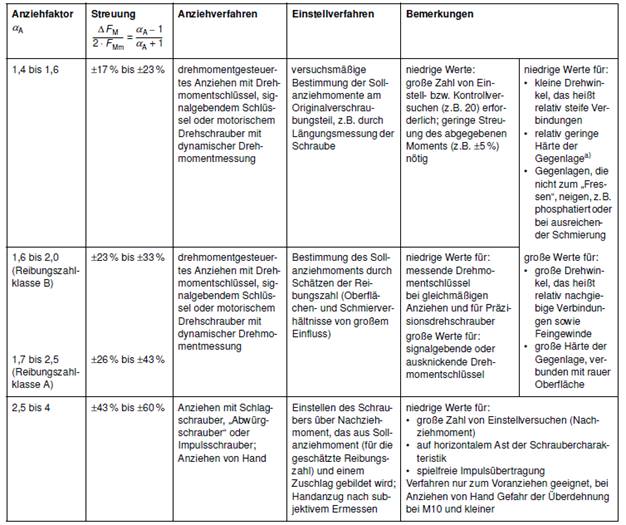
a) Gegenlage: verspanntes Teil, dessen Oberfläche mit dem Anziehelement der Verbindung (Schraubenkopf oder Mutter) im Kontakt steht
Anmerkung: Kleinere Anziehfaktoren sind im konkreten Fall möglich. Sie erfordern einen größeren Aufwand bezüglich des Einstellverfahrens, der Qualität des Werkzeugs und/oder der Qualität der Verbindungsmittel und Bauteile.